

Hvordan påvirker pudeforme et produkts form og understøtter ydeevnen?
May 12, 2026
Læg en besked
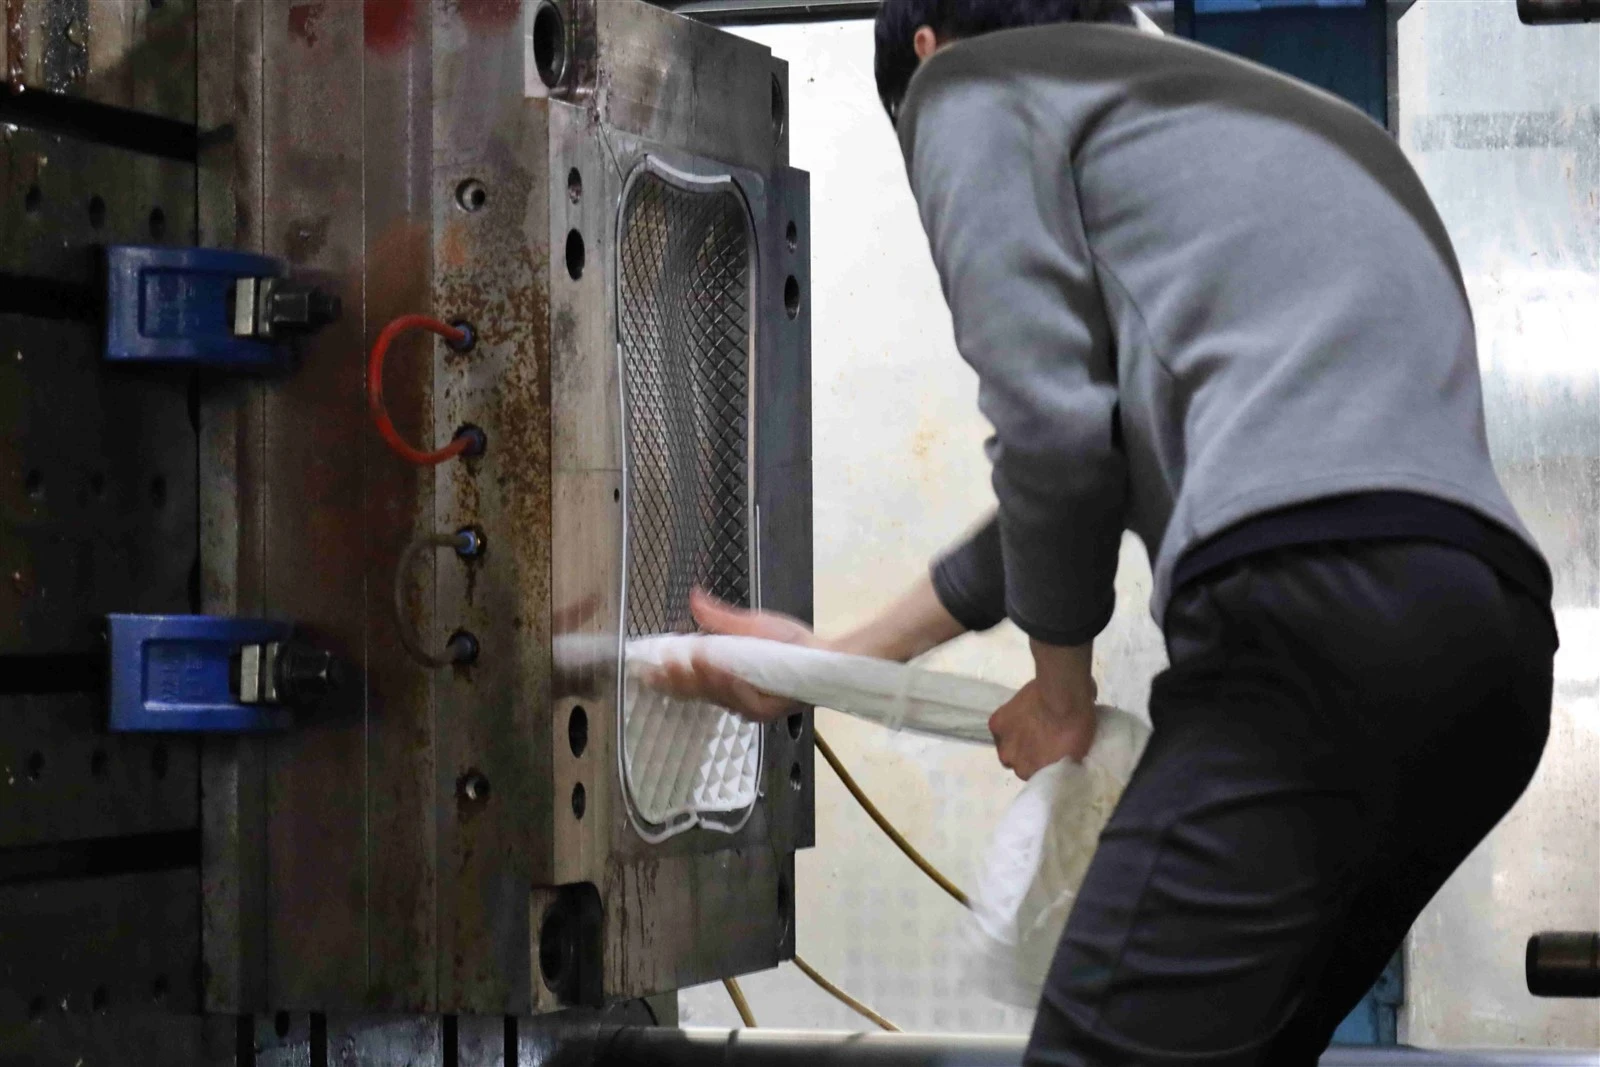
Den strukturelle rolle af pudeforme
Ved fremstilling af TPE og elastomerpuder bestemmer formen den endelige geometri af støttestrukturen, før materialeinjektion begynder. Formhulrummet styrer:
pudehøjde
nakkestøttevinkel
luftstrømskanalposition
kanttykkelse
rebound deformation bane
I modsætning til udskårne skumpuder er formstøbte TPE-puder ikke afhængige af efter-behandling for at generere ergonomiske konturer. Understøtningsgeometrien dannes direkte inde i formhulrummet under injektion.
Hos Rina er pudeforme konfigureret i henhold til sovestilling, krav til kompressionsemballage og luftstrømsstrukturmål. Side-sovepuder indeholder normalt forhøjede skulderstøttezoner nær begge kanter, mens ryg-sovestrukturer reducerer den centrale krumning for at fordele trykket over den cervikale region.
Selv en lille justering af formdybden kan ændre, hvordan puden overfører belastning under hovedkompression.
Formgeometri og trykfordeling
Den indre geometri af en pudeform styrer, hvordan kraft overføres gennem elastomerstrukturen under brug. I honeycomb-TPE-puder fordeler ingeniører støtte gennem indbyrdes forbundne sekskantede celler i stedet for kontinuerlige skumblokke.
Adskillige skimmelparametre påvirker direkte støtteadfærd:
celle diameter
vægtykkelse
hulrumsdybde
støtte zone afstand
kantforstærkningsstruktur
Mindre luftstrømsceller øger overflademodstanden under kompression. Større luftstrømskaviteter øger deformationsområdet, men reducerer lokaliseret støttestabilitet nær nakkekontaktområdet.
Til cervikale støttepuder indeholder skimmelsvampe normalt flere-zoneforhøjede strukturer. Det bagerste støtteområde er udformet med øget højde for at modstå nedadgående kompression forårsaget af hovedvægt under lang-søvn.
Hvis formgeometrien er dårligt afbalanceret, kan trykket koncentreres nær skulderovergangszonen, hvilket genererer ujævnt tilbageslag under sidesove.
Materialeflow under pudeformning
Under sprøjtestøbning kommer smeltet TPE ind i hulrummet gennem kontrollerede portpositioner. Formlayout bestemmer, hvordan materialet flyder ind i smalle luftstrømsstrukturer, før afkøling begynder.
Hvis portens placering er forkert:
luftstrømskanaler kan fylde ujævnt
vægtykkelsen kan variere
kantdeformation kan forekomme efter afkøling
Tynde-vægge luftstrømssektioner kræver stabilt materialetryk under hulrumsfyldning. Hvis indsprøjtningstrykket falder for hurtigt, kan der forekomme ufuldstændig strukturel dannelse nær hjørneluftstrømszoner.
Ingeniører overvåger:
materiale viskositet
hulrumsfyldningshastighed
indsprøjtningstryk
udluftningseffektivitet
Hos Rina bruges skimmelstrømsanalyse til at reducere indespærret luft nær komplekse luftstrømskanaler. Indespærrede luftlommer kan svække støttekontinuiteten efter gentagne kompressionscyklusser.
Ventilationskanaler og luftstrømskontrol
Ventilationsydelsen afhænger i høj grad af formkanalens design. Honeycomb luftstrømsstrukturer dannes direkte af indre hulrumsmønstre inde i formen.
Luftstrømmens ydeevne påvirkes af:
kanal diameter
vægafstand
overfladeåbningsforhold
luftstrømmens retning
Hvis luftstrømsåbningerne bliver for smalle, akkumuleres varme i nærheden af nakkestøtteområdet under kontinuerlig kontakt. Hvis luftstrømskanalerne bliver for store, mister strukturen modstand under sidetryk.
Til kølepudekonfigurationer kan forme integrere:
lodrette luftstrømstunneller
tværgående ventilationsveje
åbne-cellekontaktflader
Disse strukturer tillader luft at overføre varme væk fra kontaktfladen under kropsbevægelser.
Formen styrer derfor både støttemekanik og termisk adfærd på samme tid.
Formtemperatur og dimensionsstabilitet
Formtemperaturen har direkte indflydelse på dimensionernes konsistens efter afkøling. Ujævn termisk overførsel kan generere lokal krympning inde i tætte støttezoner.
Under produktionen regulerer operatørerne:
kavitets overfladetemperatur
køleledningscirkulation
termisk overførsels varighed
køletryk balance
Hvis formen afkøles ujævnt, kan puden deformeres tæt på kantstøtteområder efter afformningen. Denne deformation bliver mere synlig efter vakuumkompressionspakning.
Resterende termisk spænding inde i den støbte struktur kan også forsinke rebound-gendannelsen efter udpakning.
Til produktion af TPE-puder er formens afkølingsstabilitet særlig vigtig, fordi elastomermaterialer fortsætter med at overføre varme efter den første formgivning.
Kompressionspakning og strukturel genopretning
Mange OEM-pudeprojekter kræver vakuum-komprimeret eksportemballage. Formgeometrien skal derfor tage højde for deformationsmodstanden under langvarig-kompression.
Pudestrukturer med tynde støttevægge kan kollapse permanent, hvis:
kompressionskraften overstiger genvindingsgrænserne
vægafstanden bliver for snæver
støtteribber mangler forstærkning
Under emballagesimuleringstests måler ingeniører:
rebound varighed
hjørnegendannelse
kantdeformation
genåbning af luftstrømskanalen
Hos Rina justeres formstrukturer efter kompressionsforhold og kartonbelastningstryk. Forstærkningsribber tilføjes nogle gange nær perimeterzoner for at modstå kraftkoncentration under pallestablering og søfragtstransport.
Uden strukturel forstærkning kan puden miste formsymmetri efter længere tids opbevaring i komprimeret emballage.
Skimmelsvamptolerance og masseproduktionskonsistens
Masseproduktionsstabilitet afhænger af skimmeltolerancekontrol. Ved fremstilling af puder kan selv små dimensionelle afvigelser ændre støttefornemmelse og emballagedimensioner.
Produktionshold inspicerer:
konsistens i hulrumsdybden
luftstrømscellesymmetri
variation i kanttykkelse
støtte zone justering
Hvis formslid forekommer i nærheden af smalle luftstrømssektioner, kan vægtykkelsen gradvist falde under gentagne produktionscyklusser. Denne reduktion kan svække rebound-støtten efter gentagen belastning.
For aftagelige pudebetræk påvirker dimensionernes konsistens også syning og lynlåspositionering.
OEM-købere anmoder ofte om batch-konsistensrapporter, fordi strukturel variation mellem forsendelser kan påvirke detailreturrater og kompressionsemballageeffektivitet.
OEM Formudvikling hos Rina
Udvikling af OEM-pudeforme starter med strukturelle behovsanalyse snarere end overfladestyling alene. Ingeniørteams hos Rina evaluerer:
mål for sovestilling
krav til støttehøjde
luftstrømsadfærd
emballagekompressionsgrænser
rebound genopretningsforventninger
Prototypeforme testes under gentagen kompression og termiske cykliske forhold, før bulkproduktion begynder.
For tilpassede honeycomb TPE-puder kan formkonfigurationer omfatte:
multi-zone-understøttelsesgeometri
variabel luftstrømstæthed
forstærkede kantstrukturer
cervikale konturer med lav-profil
Disse strukturelle ændringer ændrer, hvordan puden fordeler kraft, overfører varme og genopretter formen efter langvarig-kompression.